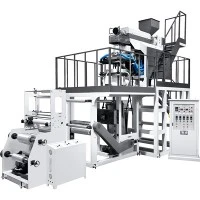
Biorazgradiva mašina za pravljenje vreća je proizvodna linija za pakiranje bazirana na biorazgradivim polimerima. To uključuje polimliječnu kiselinu (PLA), polibutil tereftalat (PBAT), polibutilen sukcinat (PBS), mješavine škroba i polihidroksan (PHA). Razlikuje se od standardnog proizvođača torbi po tome što njegovi glavni sistemi zahtijevaju precizniju kontrolu.
Osnovni mehanički dizajn je sličan. Koristi mašinu za namotavanje, sistem za zaptivanje, sistem za sečenje i sistem za slaganje. Glavna razlika je kontrola ovih sistema. Biorazgradive folije su zapečaćene na temperaturama u rasponu od 20 do 30 stepeni Celzijusa. PE membrane mogu se kretati iznad 50 stepeni. Zaptivač će održavati temperaturu unutar + -1 stepeni. Valjak za hlađenje mora se brzo ohladiti i zatvoriti. Ovo pomaže u sprječavanju oštećenja toplinom. Putevi tankog filma također moraju biti suvi, jer ovi polimeri upijaju vlagu.
Redovi su tipično 80 – 150 vreća u minuti. Ovo je sporije od PE linije iste širine. Vremena zatvaranja su obično 0,3–0,8 sekundi. Ovo daje filmu dovoljno vremena da formira jaku brtvu koja ne gori.
Tržište bioplastičnih vrećica za ambalažu procijenjeno je na 4,04 milijarde USD do 2024. Prema tržišnim podacima koje je prikupio Grand View Research tank, očekuje se da će rasti po stopi od oko 6,3% godišnje do 2033. godine.
Po čemu se razlikuje od konvencionalnih mašina za pakiranje
Ova dva tipa mašina izgledaju slično. Oba koriste rolne filma na osovini-koja se napaja odmotačem, povlačenjem, toplotnim brtvljenjem, rezačom i slagačem ili transporterom namotaja. Glavna razlika je nastala kada biorazgradivi film dostigne PE brtvu.
PE je obično zapečaćen na 150-200 stepeni sa tolerancijom + -5 stepen. PLA treba 110-140 stepeni. PBAT zahteva 130-160 stepeni. Skrobne mješavine trebaju 100-120 stepeni. Problem bi predstavljala samo promena temperature od 3-5 stepeni Celzijusa. Niske temperature mogu dovesti do slabijih brtvi. Toplota može uzrokovati opekotine, promjenu boje ili lomljivost.
Biorazgradive mašine za pakovanje zahtevaju preciznu kontrolu temperature. više-zonske brtvene šipke sa 3-5 nezavisnih PID-zona kontroliranih. Također koristi grijače kertridža niske{6}}ne inercije i termoparove klase-A. Ove komponente mogu održavati temperature između + -0.5 stepeni i + -1 stepeni C. Kontrolni sistem može očitati brzinu mašine i podesiti snagu grijača prije svakog zaptivanja. Ovo pomaže u održavanju stabilne temperature zaptivanja kada je brtva u kontaktu sa folijom.
Hlađenje je takođe važno. Kada se pečat formira, ohladite ga na oko 10-20 stepeni pomoću valjka za hlađenje vodom hlađenog. Ovo pomaže da se biopolimeri brzo ohlade. Takođe pomaže u sprečavanju dugotrajnog izlaganja visokim temperaturama, čineći PLA krhkim.
Tenzija je još jedan važan faktor. Biorazgradivi filmovi imaju manju vlačnu čvrstoću i lakše se rastežu. Pritisak valjka i otpuštanje kočnice obično su 20 – 30% niži od PE. Senzori napona na servo{5}}održavaju stabilnu napetost filma. Ovo pomaže u sprječavanju sužavanja filma i promjene debljine.
Procesni materijali proizvodne linije
| Materijal | Zapečaćeni prozori | Vrijeme zadržavanja | Informacije o rukovanju |
|---|---|---|---|
| PLA | 110–140 stepeni | 0.4 -0.8 ss | Tvrdi i transparentni; prebrzo se hladi i lomljivo, a rizik od pregrijavanja je opekotina |
| PBAT | 130–160 stepeni | 0.3 -0.5s | Fleksibilnost dominira receptima za kupovinu i vrećice za otpatke |
| PBS | 120–145 stepeni | 0.4 -0.6s | Umjerena fleksibilnost, dobra otpornost na toplinu |
| Skrobne mješavine | 100–120 stepeni | 0.4-0.7s | Osetljiv na vlagu; zahtijeva odvlaženi filmski put |
| PHA | 110–140 stepeni | 0.4 -0.6s | razgradivi razred; uži |
Filmovi na ovim mašinama su tipično debljine 20-80 mikrona. EN 13432 certificirane vreće za kompostiranje obično su ograničene na 50 – 60 mikrona. Deblji filmovi se raspadaju presporo i možda neće zadovoljiti standardne zahtjeve za dezintegraciju od 12 sedmica. Mašina mora proizvoditi filmove s varijacijom debljine manje od 5%. Ova uniformnost se može održavati podesivim sistemom za puhanje filma sa automatskim centriranjem kalupa.
Definisanje podsistema mašina
Četiri inženjerska izbora ukazuju na to da je proizvodna linija za biorazgradivu foliju ili samo za modificiranu PE mašinu.
Precizni termalni sistemi.Usvojena je više-zonska PID zaptivka sa temperaturnom stabilnošću ±0,5–1 stepen. Koristite grijače niske inercije i zaptivne šipke obložene PTFE-presvučene sa 0,1-0,2 mm. Premaz pomaže u sprječavanju lijepljenja rastopljene bioplastike za šipke. Bez premaza, koks se može nakupiti u šipkama za nekoliko sati. To smanjuje kvalitetu brtve.
Prisilno hlađenje.Koristite valjak{0}}hlađen vodom na 10-20C. Valjak treba da odgovara brzini linije. Oni hlade brtvu prije nego što film stigne do rezača. Sporo hlađenje očvršćava PLA. Takođe dodaje vreme ciklusa. Kontrolni sistem će regulisati hlađenje prema vrsti filma.
Odvlaživanje i upravljanje vlagom.PLA upija vlagu. Vlaga omekšava polimer i snižava njegovu tačku topljenja. To može stvoriti mjehuriće pare u brtvi. Odgovarajuća mašina može pratiti membranski put-kontrolisanu temperaturom. Također može koristiti ugrađeni senzor vlage. Senzor detektuje filmove sa sadržajem vlage iznad 0,5% i podešava temperaturu zaptivanja.
Konstrukcija{0}}otporna na koroziju.Biorazgradivi polimeri oslobađaju kiseline kada se zagrijavaju. Hromirani nehrđajući čelik će se koristiti za brtvljenje površina, kućišta rezača i kontaktnih folija osovina valjaka. Blagi čelik stvara rupe tokom-dugotrajne proizvodnje. Ovi površinski defekti se zatim mogu prenijeti na membranu.
Brzina, propusnost i certifikacijsko ograničenje
Biorazgradive mašine za pakiranje obično imaju radno vrijeme od 80-150 BPM. Ovo je sporije od sličnih PE linija, koje mogu raditi na 150-300 BPM. Glavno ograničenje je vrijeme zaptivanja. Zaptivaču je potrebno 0,3-0,8 sekundi kontakta da formira čvrstu vezu. Stoga je brzina mašine ograničena vremenom zaptivanja, a ne samo brzinom servo.
Servo{0}}mašine sa programabilnom kontrolom pritiska i pulsnim zatvaranjem mogu poboljšati brzinu. Pulsni zaptivač zagreva štap samo kada dođe u kontakt sa folijom. Na ujednačenost ujednačenosti debljine filma može uticati certificirana membrana sa brzinama većim od 150 BPM. Ovo će otežati ispunjavanje zahtjeva EN 13432.
Veličina cijevi za biorazgradivu vreću za prašinu treba odrediti na osnovu dnevne potrebne proizvodnje. Ne birajte biorazgradivu mašinu za pravljenje vrećica samo na osnovu njene fizičke veličine.
Mašinski{0}}Podržana usklađenost
Ova mašina ne može dokazati kvalitet torbe. Dobavljači filmova i akreditirani laboratoriji koji obrađuju certifikate. Mašina i dalje utiče na to da li će certifikaciona membrana zadržati svoje potrebne performanse nakon konverzije. Na zahtjeve proizvodnje utiču tri kriterija:
EN 13432 (Evropsko industrijsko kompostiranje): Ovaj standard zahtijeva najmanje 90% biorazgradnje u roku od 180 dana. Takođe je potrebno razbiti na fragmente manje od 2 mm za 12 nedelja. Također se primjenjuju ograničenja za teške metale i testovi ekotoksičnosti. Debljina i ujednačenost filma će uticati na rezultat raspadanja.
ASTM D6400 i ISO 17088: Ovo je američki i međunarodni standard za sintetičku plastiku. Njihovi zahtjevi za konformacijom su slični.
Direktiva EU o plastičnoj upotrebi za jednokratnu upotrebu ((EU 2019/904): Ova direktiva ograničava neke tradicionalne plastične kese za jednokratnu{2}} upotrebu. Ovo je također povećalo potražnju za sintetičkim vrećama u Evropi. Kao rezultat toga, mnogim konverterima su potrebni modeli mašina za biorazgradive kese koje mogu nositi PBAT i PLA bez kontaminacije certificiranih materijala.
Proizvodne linije koje slijede ISO 9001:2015 prakse upravljanja kvalitetom mogu pružiti korisne podatke o proizvodnji. Skladištenje PLC recepata, snimanje parametara serije i praćenje čvrstoće zaptivača pomažu da se pokaže konzistentnost procesa tokom revizije.
Često postavljana pitanja
Može li proizvođač biorazgradivih vrećica koristiti tradicionalni PE?Da, ali uz određena ograničenja. Mašine moraju podržavati ispravan temperaturni raspon i postavke napetosti za biorazgradive filmove. Zaptivke, rashladni valjci i staze filma moraju se očistiti prije zamjene materijala. Ovo pomaže u sprječavanju kontaminacije kvalificiranih sintetičkih filmova. problem kontaminacije može uticati na certifikaciju cijele proizvodne serije. Konverteri koji opslužuju oba tržišta obično koriste odvojene linije mašina za biorazgradive kese za biorazgradive kese. Ovo smanjuje rizik od kontaminacije.
Koja vrsta struje i komunalije je potrebna za liniju?Procijenjena instalisana snaga 15 – 30 kW. Ovoj mašini je potrebno tro-fazno napajanje. Takođe zahteva sistem rashladne vode za hlađenje valjka podešen na temperaturu od 10-20 stepeni Celzijusa. 1.5 – 3 bara Komprimovani vazduh za pneumatske utore i jedinice za perforaciju. Kada je vlažnost okoline iznad 50%, preporučuje se sistem za odvlaživanje putem tankog filma.
Koliko često je potrebno čistiti zaptivke?Zahtevaju češće čišćenje nego zaptivke mašina za LZO. Biorazgradive polimere je lakše koksovati i lepiti. PTFE-prevučena šipka sa aktivnim hlađenjem obično može raditi 4-8 sati između ciklusa čišćenja. Neprevučenu šipku će možda trebati očistiti svakih 1-2 sata. To čini ljepljivi premaz važnim mehaničkim svojstvom.
zaključak:
Osnovni dizajn biorazgradivog proizvođača torbi isti je kao kod tradicionalnih proizvođača torbi. Zahtijeva precizniju kontrolu temperature, prisilno hlađenje, kontrolu vlage i komponente otporne na koroziju. Opseg temperature zaptivanja biorazgradivih polimera je manji od polietilena. Takođe ih treba pažljivije kontrolisati tokom proizvodnje.
Biorazgradiva mašina za pravljenje kesa bira se prema materijalu filma, potrebnom sertifikatu i vremenu zatvaranja. Provjerite ove točke prije nego što odaberete cijenu ili veličinu mašine. Ako vam je potreban pregled specifikacije za PBAT, PLA ili mješavinu škroba, inženjerski tim na cnzhuxinmachine.com može ispitati uzorke materijala i ciljne rezultate prije nego što preporuči konfiguracije strojeva. Ovim se izbjegava problem da strojevi za LZO ne zaptuju pravilno kompozitne folije.